In der heutigen, sich schnell verändernden Industrielandschaft ist Automatisierung ein entscheidender Faktor für die Wettbewerbsfähigkeit. Bei Robotehnika sind wir uns dessen sehr bewusst und setzen deshalb moderne Technologien und Verfahren auch in unserer eigenen Produktion ein. Dabei spielt unser internes Entwicklungsteam eine wichtige Rolle.
Diesmal möchten wir zeigen, wie wir einen unserer Produktionsprozesse optimiert und durch den Einsatz einer modernen Roboterzelle hervorragende Ergebnisse erzielt haben.
Herausforderung: Höhere Produktivität und geringere Kosten
Vor der Automatisierung waren für die Fertigung des Bauteils X zwei Mitarbeitende erforderlich, die gemeinsam 160 Teile pro Schicht produzierten. Aufgrund des geringen Stückwerts war eine Optimierung dieses Prozesses unerlässlich.
Die Herausforderung war klar: Wie lässt sich die Produktivität steigern und gleichzeitig die Betriebskosten senken?
Die Antwort? Die Implementierung einer Roboterzelle.
Lösung: Eine integrierte Roboterzelle
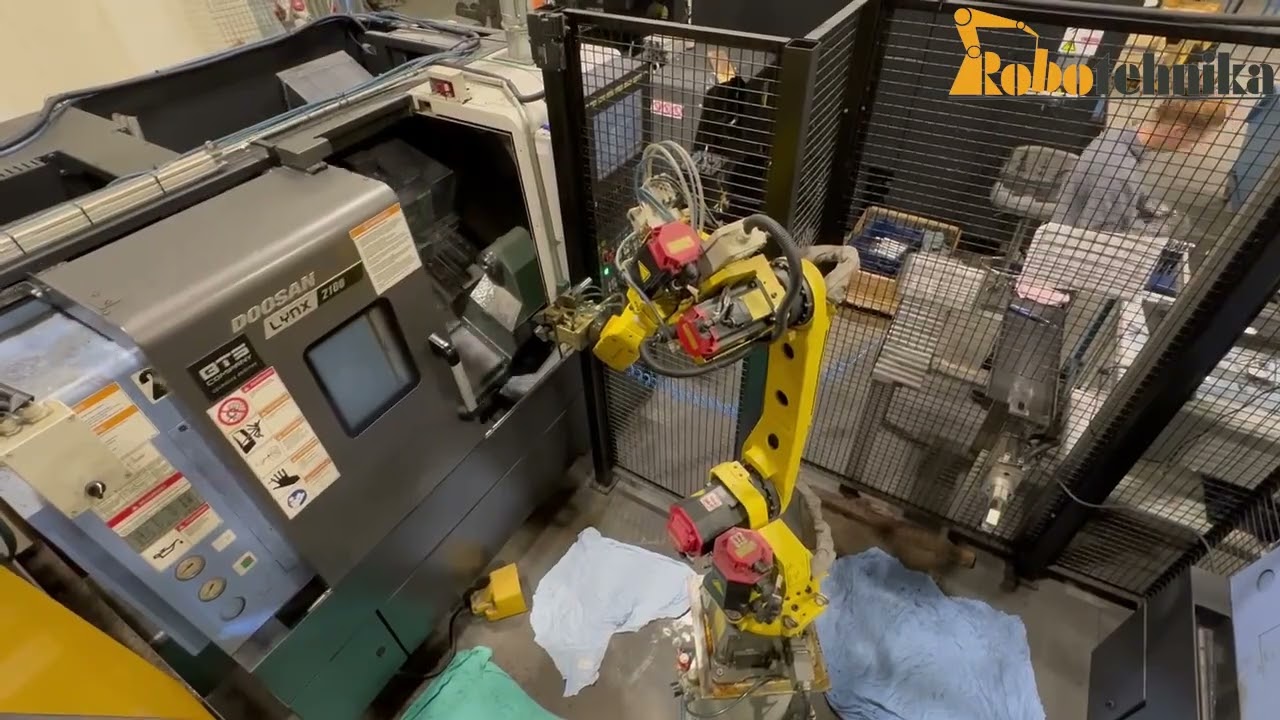
In der Roboterzelle sind zwei CNC-Drehmaschinen, eine CNC-Fräsmaschine und ein FANUC-Roboter miteinander verbunden. Dank seiner hohen Zuverlässigkeit und Geschwindigkeit gewährleistet der Roboter die reibungslose Beschickung aller drei Maschinen. Er übernimmt das automatische Be- und Entladen der Werkstücke und reduziert dadurch den Bedarf an manuellen Eingriffen im eigentlichen Produktionsprozess erheblich.
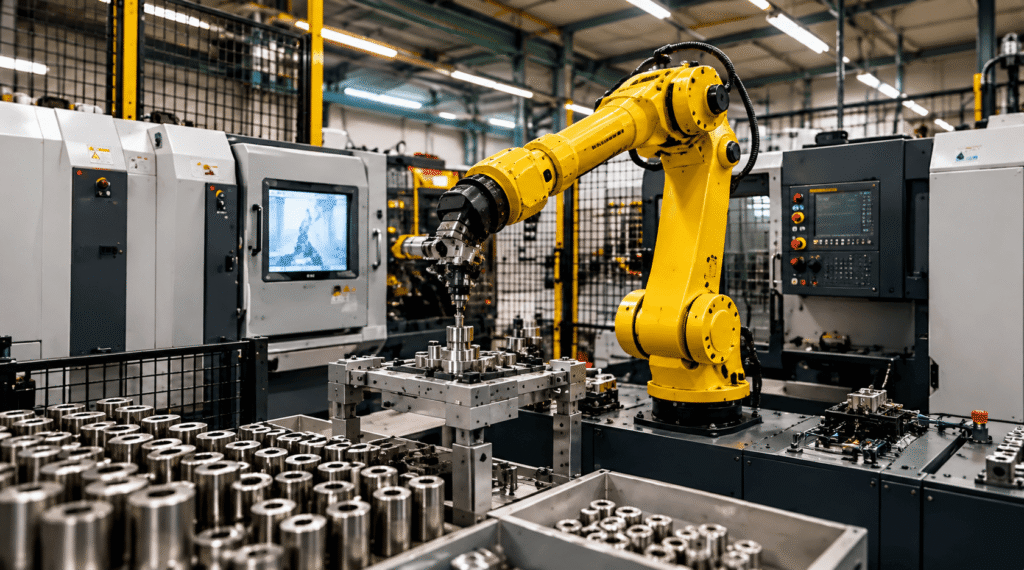
Fertigung des Bauteils X
Die Rolle des Mitarbeitenden
Der Mitarbeitende übernimmt heute hauptsächlich eine Überwachungsfunktion. Seine Aufgabe besteht darin, die zugeschnittenen Rohteile auf das Zuführband zu legen und sie nach Abschluss des Bearbeitungsprozesses an der Ausgabestation zu entnehmen sowie die Qualität zu kontrollieren. Dadurch konnten wir den Arbeitsablauf optimieren und ermöglichen es dem Mitarbeitenden, sich auf anspruchsvollere und wichtigere Aufgaben zu konzentrieren.
Ergebnisse, die unsere Erwartungen übertroffen haben
Die Ergebnisse haben unsere Erwartungen übertroffen. Durch die Automatisierung konnten wir die Zahl der für die Fertigung des Bauteils X erforderlichen Mitarbeitenden von zwei auf nur noch einen reduzieren und gleichzeitig die Produktionsmenge von 160 auf 380 Teile pro Schicht steigern.